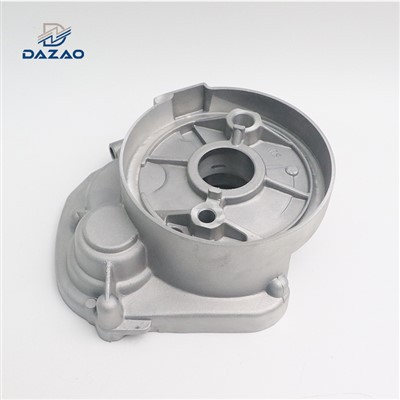
بهعنوان تامینکننده قطعات ریختهگری روی، من از نزدیک شاهد چالشهای پیچیدهای بودهام که در تولید قطعات ریختهگری روی شکل پیچیده وجود دارد. در این وبلاگ، به بررسی این چالش ها می پردازم و بینش هایی را از تجربیاتم در این صنعت به اشتراک می گذارم.
جریان مواد و مسائل پر کردن
یکی از چالش های اصلی در تولید قطعات ریخته گری روی شکل پیچیده، اطمینان از جریان مناسب مواد و پر شدن درون قالب است. اشکال پیچیده اغلب دارای دیوارههای نازک، گوشههای تیز و هندسههای پیچیده هستند که میتوانند مانع از جریان صاف روی مذاب شوند. هنگامی که فلز مذاب نتواند حفره قالب را به طور کامل پر کند، منجر به نقص هایی مانند تخلخل، ریخته گری ناقص و بسته شدن سرد می شود.
برای رسیدگی به این مسائل، باید سیستم های دروازه و رانر را با دقت طراحی کنیم. سیستم دروازه ورود روی مذاب به قالب را کنترل می کند، در حالی که سیستم دونده آن را به طور مساوی توزیع می کند. برای اشکال پیچیده، ممکن است لازم باشد از چندین دروازه یا طرحهای بهینهسازی شده برای اطمینان از پر شدن یکنواخت استفاده کنیم. علاوه بر این، تنظیم سرعت تزریق و فشار بسیار مهم است. سرعت تزریق بالاتر می تواند به روی مذاب کمک کند تا قبل از اینکه جامد شود، به سرعت به تمام قسمت های قالب برسد، اما سرعت بیش از حد نیز می تواند باعث آشفتگی و گیر افتادن هوا شود.
طراحی و ساخت قالب
طراحی و ساخت قالب برای قطعات ریخته گری روی شکل پیچیده یک کار بسیار تخصصی و چالش برانگیز است. قالب باید به دقت شکل مورد نظر قطعه، شامل تمام جزئیات ظریف آن را تکرار کند. هر گونه عدم دقت در طراحی قالب می تواند منجر به تغییرات ابعادی در ریخته گری نهایی شود.
پیچیدگی شکل قطعه نیز بر دوام قالب تاثیر می گذارد. گوشه های تیز و بخش های نازک در قالب بیشتر در معرض سایش و آسیب در طی فرآیند ریخته گری هستند. علاوه بر این، قالب باید در برابر فشار و دمای بالای تزریق روی مذاب مقاومت کند. برای افزایش طول عمر قالب، از فولاد ابزار با کیفیت بالا استفاده می کنیم و فرآیندهای عملیات حرارتی پیشرفته را اعمال می کنیم.
یکی دیگر از جنبه های طراحی قالب در نظر گرفتن مکانیسم های پرتاب است. قطعات پیچیدهشکل ممکن است به سیستمهای پرتاب پیچیدهتری نیاز داشته باشند تا اطمینان حاصل شود که میتوانند بدون آسیب از قالب جدا شوند. این اغلب شامل استفاده از پینهای اجکتور، آستینها یا سایر اجزای خاص بیرونکن میشود.
مدیریت حرارت
مدیریت گرما در ریخته گری روی، به ویژه برای قطعات پیچیده شکل بسیار مهم است. سرد شدن سریع روی مذاب در تماس با قالب سرد می تواند باعث ایجاد تنش های حرارتی شود که ممکن است منجر به ترک خوردن یا تاب برداشتن قطعه شود.
برای کنترل میزان سرمایش، از تکنیک های مدیریت حرارت مختلف استفاده می کنیم. یکی از روش های رایج استفاده از کانال های خنک کننده درون قالب است. این کانالها مایع خنککننده را به گردش در میآورند تا گرما را از سطح قالب حذف کند و به حفظ توزیع یکنواخت دما کمک میکند. با این حال، طراحی کانالهای خنککننده برای قالبهای پیچیده میتواند چالشبرانگیز باشد، زیرا آنها باید به صورت استراتژیک برای اطمینان از خنکسازی مؤثر بدون تداخل با یکپارچگی ساختاری قالب قرار بگیرند.
علاوه بر این، ضخامت قطعه نیز بر فرآیند خنک سازی تأثیر می گذارد. قطعات با ضخامت دیواره ناهموار با سرعت های مختلف خنک می شوند که می تواند منجر به تنش های داخلی شود. ممکن است نیاز به تنظیم پارامترهای ریخته گری یا استفاده از فرآیندهای عملیات حرارتی ویژه پس از ریخته گری برای کاهش این تنش ها و بهبود خواص مکانیکی قطعه داشته باشیم.
پایان سطح و کنترل کیفیت
دستیابی به یک سطح با کیفیت بالا بر روی قطعات ریخته گری روی شکل پیچیده اغلب دشوار است. سطح قطعه می تواند تحت تأثیر عوامل مختلفی از جمله کیفیت سطح قالب، جریان روی مذاب و وجود ناخالصی ها قرار گیرد.
سطح قالب باید به دقت صیقل داده شود تا عیوب سطحی روی قطعات ریخته گری به حداقل برسد. با این حال، اشکال پیچیده ممکن است مناطقی داشته باشند که دسترسی به آنها برای پرداخت دشوار است و منجر به پرداخت ناهموار سطح می شود. علاوه بر این، جریان روی مذاب میتواند باعث ایجاد لکههای سطحی مانند فلاش یا بستن سرد شود.
کنترل کیفیت برای اطمینان از مطابقت قطعات نهایی با مشخصات مورد نیاز ضروری است. برای قطعات پیچیده شکل، روش های بازرسی سنتی ممکن است کافی نباشد. ما از تکنیک های پیشرفته بازرسی، مانند ماشین های اندازه گیری مختصات (CMM) و اسکن سه بعدی برای اندازه گیری دقیق ابعاد و کیفیت سطح قطعات استفاده می کنیم. این ابزارها به ما این امکان را می دهند که حتی کوچکترین انحرافات را از الزامات طراحی شناسایی کرده و اقدامات اصلاحی را به سرعت انجام دهیم.
هزینه و کارایی تولید
تولید قطعات ریخته گری روی شکل پیچیده معمولاً گران تر و کارآمدتر از ساخت قطعات ساده تر است. هزینه بالاتر عمدتاً به دلیل طراحی و ساخت پیچیده تر قالب و همچنین افزایش نرخ ضایعات ناشی از چالش های ذکر شده در بالا است.
برای بهبود بهره وری تولید، ما به طور مداوم فرآیندهای خود را بهینه می کنیم و در تجهیزات پیشرفته سرمایه گذاری می کنیم. برای مثال، استفاده از ماشینهای ریختهگری خودکار میتواند زمان چرخه را کاهش دهد و قوام ریختهگریها را بهبود بخشد. ما همچنین با مشتریان خود برای بهینه سازی طراحی قطعات در مراحل اولیه همکاری نزدیک داریم که گاهی اوقات می تواند فرآیند ریخته گری را ساده کرده و هزینه ها را کاهش دهد.
نتیجه گیری
در نتیجه، تولید قطعات ریخته گری روی شکل پیچیده چالش های متعددی از جریان مواد و طراحی قالب گرفته تا مدیریت حرارت و کنترل کیفیت را به همراه دارد. به عنوان یک تامین کننده، ما دائما در تلاش هستیم تا با استفاده از تخصص خود، سرمایه گذاری در فناوری پیشرفته و همکاری نزدیک با مشتریان خود، بر این چالش ها غلبه کنیم.
اگر علاقه مند هستیدقطعات ریخته گری فشار بالا،نمونه اولیه قطعات ریخته گری روی، یاقطعات ریخته گری گرانشی، ما اینجا هستیم تا راه حل هایی با کیفیت بالا به شما ارائه دهیم. ما از شما استقبال می کنیم که برای بحث های بیشتر و مذاکرات خرید با ما تماس بگیرید.


مراجع
- «دستنامه دای کستینگ» نوشته جی. کمپبل
- "فناوری ریخته گری دای روی" توسط کارشناسان مختلف صنعت
- مقالات فنی از کنفرانس های بین المللی ریخته گری